

 Eng




Den mekaniska grunden för processen för stämpling av metalldelar
 2026.10.08
 Branschnyheter
I kärnan av stämpling av metalldelar operationen är stämplingspressen, en kraftig maskin utformad för att leverera en viss mängd kraft till en uppsättning matriser. Den sista delens mekaniska integritet dikteras av hur denna kraft hanteras under hela pressslaget. Till skillnad från andra tillverkningsmetoder som kan förlita sig på värme eller manuell manipulation, är stansning en kallformningsprocess som använder den kinetiska energin hos ett svänghjul eller det kontrollerade trycket i ett hydrauliskt system för att deformera metallen. Detta mekaniska tillvägagångssätt säkerställer att de tillverkade delarna är enhetliga och att metallens inre kornstruktur ofta förstärks genom den arbetshärdning som sker under deformationsstegen.
Skillnaden mellan mekaniska och hydrauliska pressar är grundläggande för produktionen av en präglingsanläggning för metalldelar. Mekaniska pressar är kända för sin höga hastighet och konsekventa slaglängd, vilket gör dem till det idealiska valet för produktionskörningar med stora volymer där cykeltiden är det primära problemet. Dessa maskiner använder ett massivt svänghjul för att lagra energi, som sedan frigörs genom en vevaxel eller en excentrisk växel för att driva kolven nedåt. Å andra sidan ger hydrauliska pressar en konstant kraft under hela slaget, vilket är väsentligt för djupdragningsoperationer där metallen måste dras in i ett hålrum över en längre sträcka. Genom att välja lämplig pressteknik kan tillverkare optimera arbetsflödet för stansning av metalldelar för att matcha den specifika geometrin och materialtjockleken som krävs av projektet.
Materialvetenskap och metallurgiska överväganden vid stämpling
Framgången med att stansa metalldelar är djupt beroende av valet av råmaterial och hur det reagerar på pressen från formen. Vanliga material inkluderar höghållfast stål, rostfritt stål, aluminiumlegeringar, mässing och koppar. Var och en av dessa metaller har en unik uppsättning egenskaper, såsom sträckgräns, duktilitet och töjningsegenskaper, som avgör hur metallen kommer att flyta när den kläms mellan stansen och formen. Ingenjörsteam måste genomföra en grundlig analys av dessa egenskaper för att förhindra problem som återfjädring, vilket är metallens tendens att återgå till sin ursprungliga form efter att trycket har släppts.
När man arbetar med höghållfasta låglegerade stål för fordonsmetallstämpeldelar, är trycket som krävs för att uppnå permanent deformation betydligt högre än för vanliga kolstål. Detta kräver användning av kraftiga pressar och specialiserade beläggningar på formytorna för att förhindra för tidigt slitage. Aluminium, även om det är lättare och mer motståndskraftigt mot korrosion, har en annan arbetshärdningshastighet och kräver exakt smörjning för att förhindra gnagsår, ett tillstånd där metallen fastnar på verktyget. Genom att förstå beteendet på atomnivå hos dessa material kan ingenjörer designa stansade metalldelar som bibehåller sin strukturella integritet även när de utsätts för extrema böjar eller komplexa drag. Precisionsprocessen för metallstämpling utnyttjar i huvudsak materialets fysik för att skapa komponenter som är både lätta och exceptionellt starka.
Rollen av progressiv stansning i högvolymproduktion
För projekt som kräver produktion av tusentals eller till och med miljontals enheter är progressiv formstansning den mest effektiva metodiken som finns. Denna teknik involverar en serie stationer inom en enda formsats, där varje station utför en specifik operation på en kontinuerlig remsa av metall. När remsan rör sig genom pressen genomgår den olika processer såsom håltagning, blankning, lansering och formning. Den sista delen är endast separerad från bärremsan vid den allra sista stationen. Detta integrerade tillvägagångssätt för stansning av metalldelar minimerar materialspill och reducerar avsevärt arbetskostnaderna förknippade med hantering av enskilda komponenter mellan olika maskiner.
Designen av en progressiv form är en teknisk bedrift som kräver noggrann planering av remslayouten. Konstruktörer måste se till att metallremsan förblir stabil när den matas fram genom pressen, även när mer material tas bort vid varje station. Pilotstift används för att rikta in remsan med mikroskopisk noggrannhet innan pressen går ner, vilket säkerställer att varje hål och böj är korrekt placerat i förhållande till tidigare operationer. Denna metallstämplingsteknik med hög volym möjliggör skapandet av intrikata geometrier som skulle vara omöjliga eller oöverkomligt dyra att producera på andra sätt. Genom att konsolidera flera operationer i ett enda pressslag, maximerar den progressiva formmetoden genomströmning och säkerställer att de stansade metalldelarna uppfyller de snästa dimensionella toleranserna.
Teknisk precision i stansverktyg och stansar
Kvaliteten på slutprodukten är en direkt återspegling av precisionen som är inbyggd i stansverktygen och formarna. Dessa komponenter är ofta tillverkade av högkvalitativa verktygsstål såsom D2 eller hårdmetallskär, som är valda för sin förmåga att bibehålla en skarp egg och motstå deformation under miljontals cykler. Konstruktionen av en form involverar inte bara skäreggarna utan också ett komplext system av avstrykare, fjädrar och tryckkuddar som styr metallens rörelse under stansning av metalldelar.
Matrisspel, som är utrymmet mellan stansen och formöppningen, är en av de mest kritiska variablerna vid konstruktion av stansverktyg. Om spelet är för snävt ökar det friktionen och den erforderliga kraften, vilket leder till accelererat verktygsslitage och potentiellt brott. Om spelet är för löst resulterar det i stora grader och dålig kantkvalitet på den stansade metalldelen. Avancerad simuleringsprogramvara används ofta under designfasen för att förutsäga hur metallen kommer att bete sig och för att optimera formgeometrin innan någon metall skärs för själva verktyget. Regelbundet underhåll och slipning av formarna är viktiga protokoll i alla professionella fabriker för stansning av metalldelar, eftersom även ett litet slitage kan leda till avvikelser i detaljens noggrannhet och ytfinish.
Jämförelse av industriella stämplingstekniker och möjligheter
Följande tabell ger en beskrivande jämförelse av olika stämplingsmetoder för att illustrera deras specifika fördelar i olika tillverkningssammanhang.
| Stämplingsmetodik | Mekaniska egenskaper och rörelse | Primär funktionell fördel | Bästa applikationsscenarier |
|---|---|---|---|
| Progressiv stansning | Multistation integrerad rörelse på en kontinuerlig remsa | Exceptionell hastighet och lägsta enhetskostnad för höga volymer | Elektroniska kontakter och små bilfästen |
| Överför stämpling | Enskilda delar flyttas mellan stationer med mekaniska armar | Förmåga att hantera stora delar som kräver komplex flerriktad formning | Stora fordonskarosser och apparathöljen |
| Deep Draw stämpling | Kontrollerad förlängning av metall in i ett djupt hålrum | Skapande av sömlösa ihåliga kärl med högt förhållande mellan djup och bredd | Dryckesburkar och brandsläckarcylindrar |
| Fin blankning | Högtrycksklippning med minimalt spelrum | Ger perfekt släta kanter och plana ytor utan sekundär bearbetning | Precisionsväxlar och kraftiga säkerhetsbälteskomponenter |
| Fyra dia stämpling | Horisontell stämpling från fyra olika håll samtidigt | Hög mångsidighet för komplexa böjar och trådformning | Små klämmor, fjädrar och invecklade elektriska kontakter |
Hantera friktion och termisk dynamik i pressen
Interaktionen mellan metallremsan och formytan genererar en betydande mängd värme och friktion under stansning av metalldelar. Om den inte hanteras på rätt sätt, kan denna värme få metallen att svetsa sig fast i verktyget, vilket leder till ytdefekter och eventuell förstörelse av formen. Smörjning är därför en kritisk komponent i tillverkningens arbetsflöde. Moderna stämplingsanläggningar använder syntetiska smörjmedel eller försvinnande oljor som appliceras på metallremsan innan den kommer in i pressen. Dessa smörjmedel är utformade för att ge en skyddande barriär som minskar friktionen samtidigt som de hjälper till att avleda den termiska energin som genereras av metallens deformation.
Termisk hantering är också viktig för att upprätthålla dimensionsstabiliteten hos pressen och formarna. Eftersom maskinen går över flera timmar kan komponenterna expandera på grund av värmen, vilket kan leda till subtila förändringar i verktygens inriktning. Högprecisionspressning av metalldelar inkluderar ofta kylsystem i själva formarna eller använder temperaturkontrollerade miljöer för att säkerställa att processen förblir konsekvent från den första delen av dagen till den sista. Genom att kontrollera miljön och gränssnittet mellan verktyget och arbetsstycket kan tillverkare uppnå den höga nivå av repeterbarhet som krävs för kritiska rymd- och medicinska komponenter.
Kvalitetssäkring och inspektionsprotokoll för metallkomponenter
Att upprätthålla höga standarder vid tillverkning av stansade metalldelar kräver ett rigoröst kvalitetssäkringsprogram som använder både manuella och automatiserade inspektionstekniker. Eftersom stämplingspressen kan producera delar i en hastighet av flera hundra per minut, kan alla fel i installationen leda till tusentals skrotdelar på mycket kort tid. För att förhindra detta implementerar tillverkare realtidsövervakningssystem som använder sensorer för att upptäcka förändringar i pressens tonnage eller positionen för metallbandet. Om en avvikelse upptäcks kan pressen stoppas automatiskt innan eventuella defekta delar produceras.
Dimensionsnoggrannheten verifieras med hjälp av avancerad mätutrustning som koordinatmätmaskiner och optiska synsystem. Dessa verktyg kan mäta de kritiska dimensionerna av en stansad metalldel till inom några mikrometer, vilket säkerställer att den uppfyller de exakta specifikationerna i den tekniska ritningen. Ytintegritet är ett annat fokusområde, eftersom stansade metalldelar måste vara fria från sprickor, repor eller överdrivna grader som kan störa efterföljande montering eller äventyra delens prestanda i fält. Genom att integrera dessa inspektionsprotokoll i produktionscykeln ger stämplingsanläggningar den tillförlitlighet som krävs för industrier med hög insats som bilsäkerhet och telekommunikationsinfrastruktur.
Specifika industriella tillämpningar av stansade metalldelar
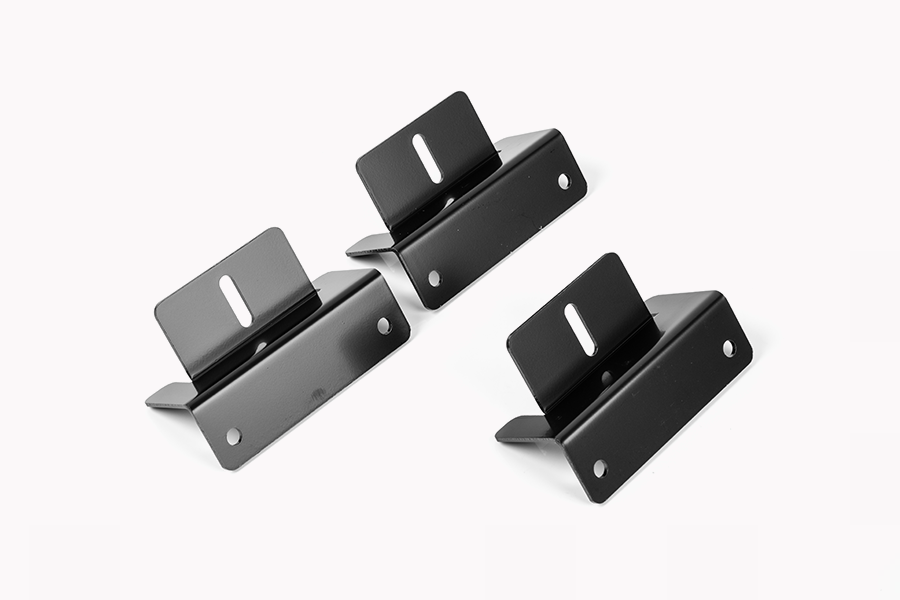
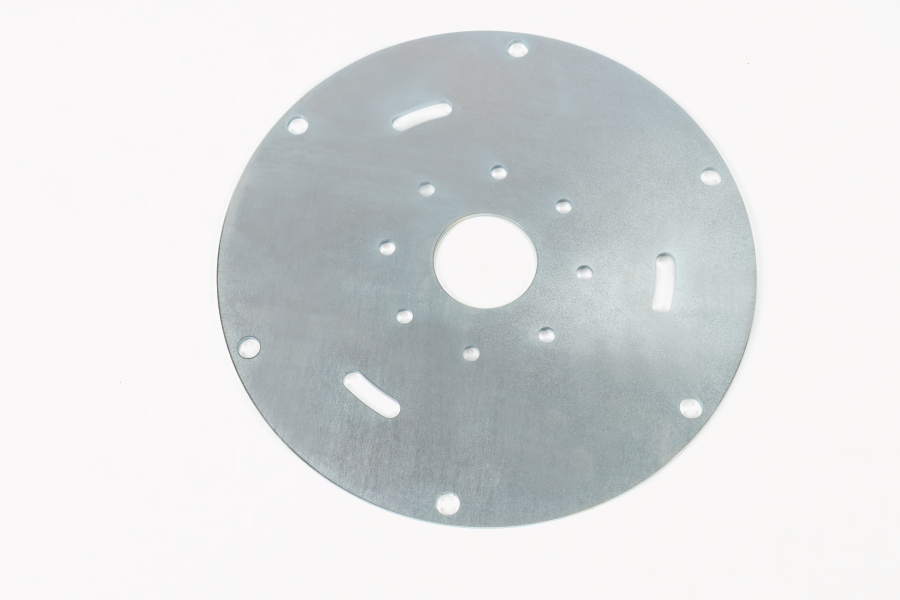
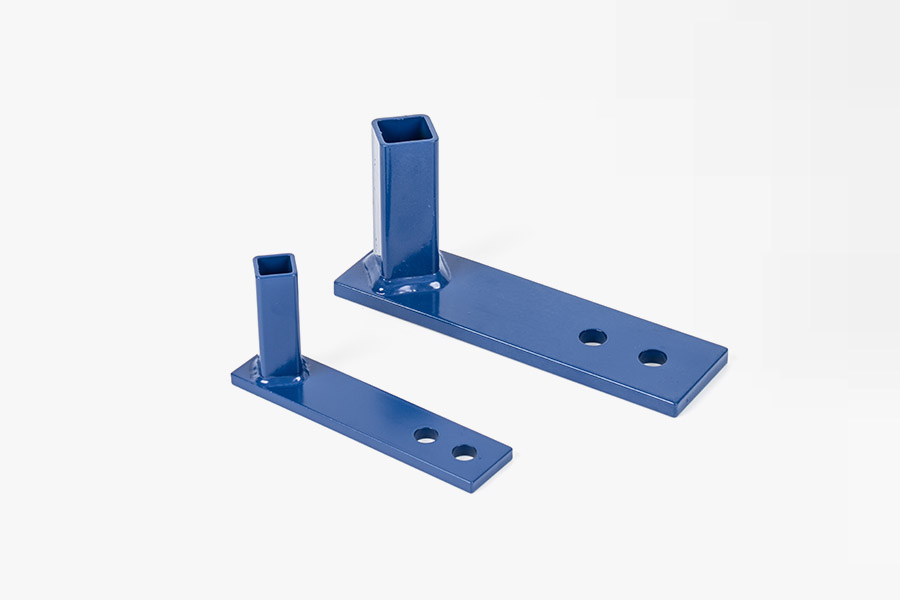
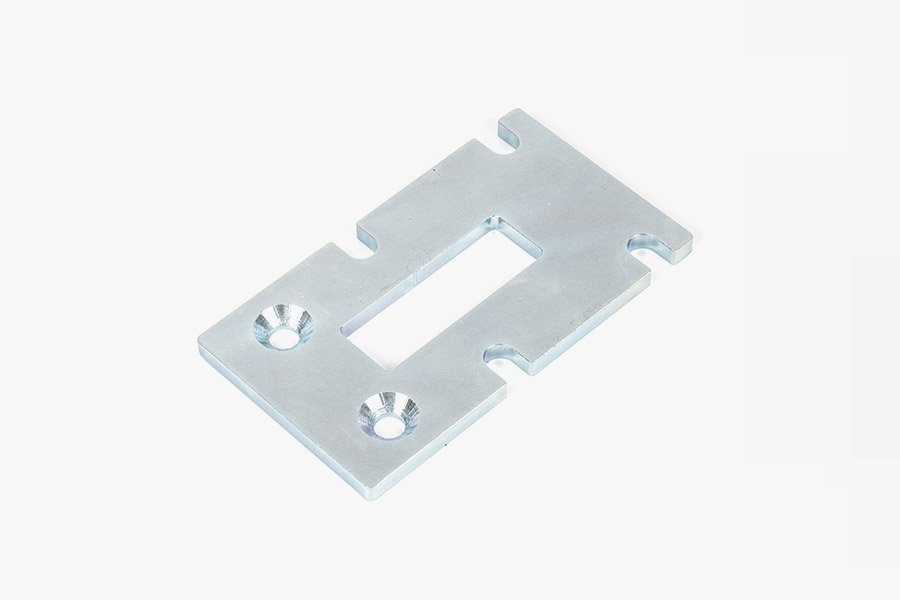
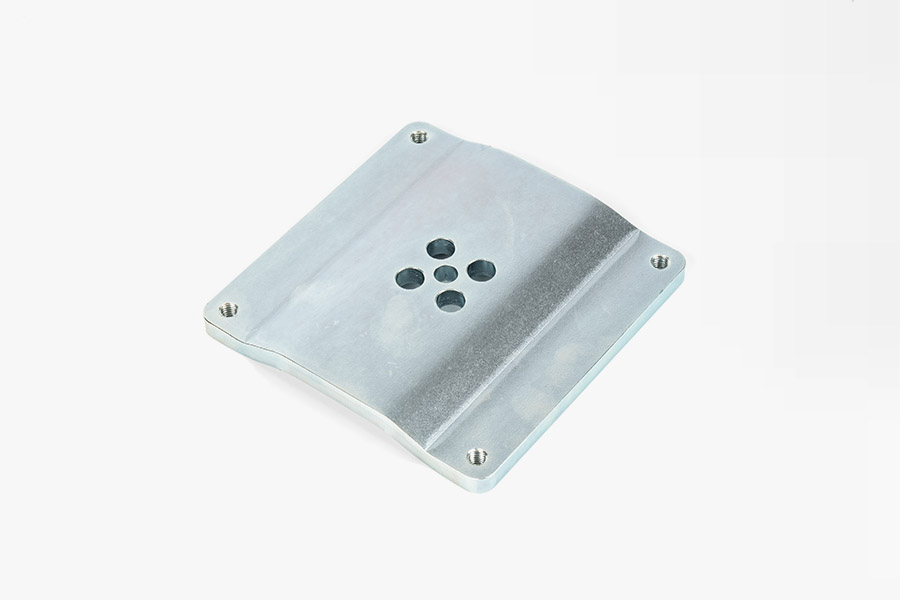
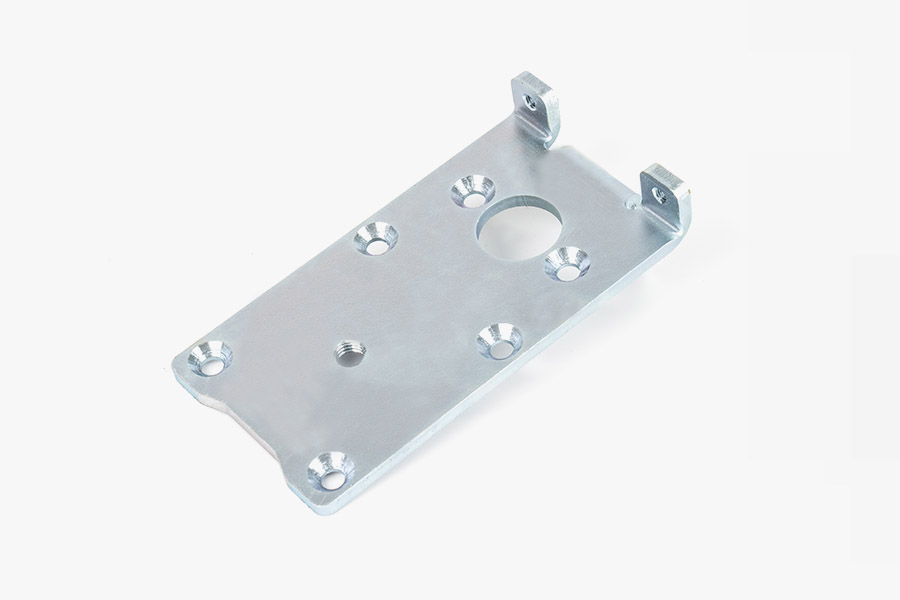
Mångsidigheten i processen för stansning av metalldelar gör den lämplig för ett stort antal applikationer inom olika industrier. Inom fordonssektorn används stämpling för att tillverka allt från små bränsleinjektorkomponenter till massiva strukturella pelare och golvpannor. Möjligheten att använda höghållfasta material gör att bildesigners kan minska fordonets vikt samtidigt som krocksäkerheten förbättras. Precisionsstämpling av metall är också avgörande för tillverkning av blyramar och skärmningskomponenter inom elektronikindustrin, där delar måste vara extremt små men ändå otroligt exakta för att säkerställa tillförlitlig elektrisk ledningsförmåga.
Inom flygindustrin ger stansning av metalldelar ett sätt att skapa komplexa, lätta strukturer som kan motstå de extrema vibrationerna och termiska cyklerna under flygningen. Processen används ofta för att producera klämmor, fästelement och motorkomponenter som kräver högsta kvalitetsdokumentation och spårbarhet. Även inom sektorerna för konsumentvaror och medicintekniska produkter är stämpling den föredragna metoden för att tillverka kirurgiska instrument, hårdvara och de interna komponenterna i hushållsapparater. Konsistensen och skalbarheten i processen säkerställer att högkvalitativa produkter är tillgängliga för en global marknad samtidigt som de stränga säkerhets- och prestandastandarder som krävs av dessa specialiserade områden bibehålls.
Strukturell integritet och fördelen med kallformning
En av de viktigaste fördelarna med att använda stämpling för metalldelar är förbättringen av komponentens fysiska egenskaper genom kallformning. Till skillnad från gjutning eller bearbetning, som ibland kan försvaga materialet eller lämna kvar restspänningar, kan stansning förbättra utmattningshållfastheten hos detaljen. Detta beror på att det kalla arbetet i samband med stansning av metalldelar förfinar metallens kornstruktur, vilket gör den mer motståndskraftig mot spridningen av sprickor. Detta är särskilt viktigt för delar som kommer att utsättas för upprepade belastningscykler under sin livslängd.
Möjligheten att kontrollera metallens flöde gör också att tjockleken på delen kan hanteras med stor precision. I vissa designscenarier kan en tekniker för stämpling av metalldelar medvetet tunna ut metallen i ett område för att möjliggöra flexibilitet samtidigt som andra områden hålls tjockare för strukturellt stöd. Denna nivå av kontroll uppnås genom den noggranna designen av dragpärlorna och trycket som appliceras av ämneshållaren i pressen. Genom att utnyttja metallens kallformningsegenskaper kan tillverkare producera delar som inte bara är mer hållbara än de som tillverkas med andra metoder utan också mer effektiva i sin användning av råvaror, vilket bidrar till en övergripande hållbarhet inom tillverkningssektorn.
Optimera leveranskedjan genom metallstämplingseffektivitet
Effektiviteten av att stämpla metalldelar har en djupgående inverkan på hela den industriella leveranskedjan. Eftersom processen är mycket automatiserad och kapabel till så höga hastigheter, möjliggör den just in time tillverkningsstrategier som minskar behovet av stora lager av färdiga komponenter. En enda stämplingsanläggning för metalldelar kan förse flera monteringsfabriker med de nödvändiga delarna dagligen, vilket säkerställer ett smidigt och lyhört flöde av varor. Denna skalbarhet är avgörande för branscher som upplever säsongsmässiga fluktuationer i efterfrågan eller snabba teknikförändringar.
Konsistensen av stansade metalldelar förenklar monteringsprocessen. När varje del är identisk med nästa, kan automatiserade monteringsrobotar arbeta med högre effektivitet och färre avbrott. Denna minskning i monteringsvariabilitet leder till högre kvalitet på slutprodukter och lägre totala tillverkningskostnader. Möjligheten att producera komplexa, multifunktionella komponenter i en enda stämplingsoperation minskar också antalet separata delar som måste spåras och monteras, vilket ytterligare effektiviserar logistiken för modern produktion. När tillverkningen fortsätter att utvecklas, förblir den strategiska integrationen av avancerad teknik för stansning av metalldelar en hörnsten i industriell konkurrenskraft och teknisk innovation.

 Company Profile
Nybörjare
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Upphovsrätt © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
