

 Eng




Grunderna för metallformbarhet vid stämplingsoperationer
 2026.10.01
 Branschnyheter
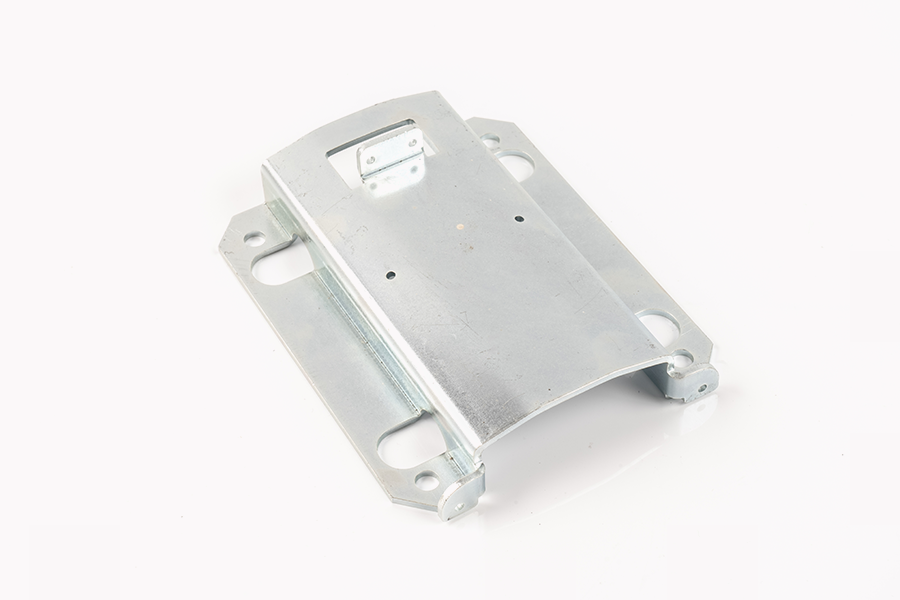
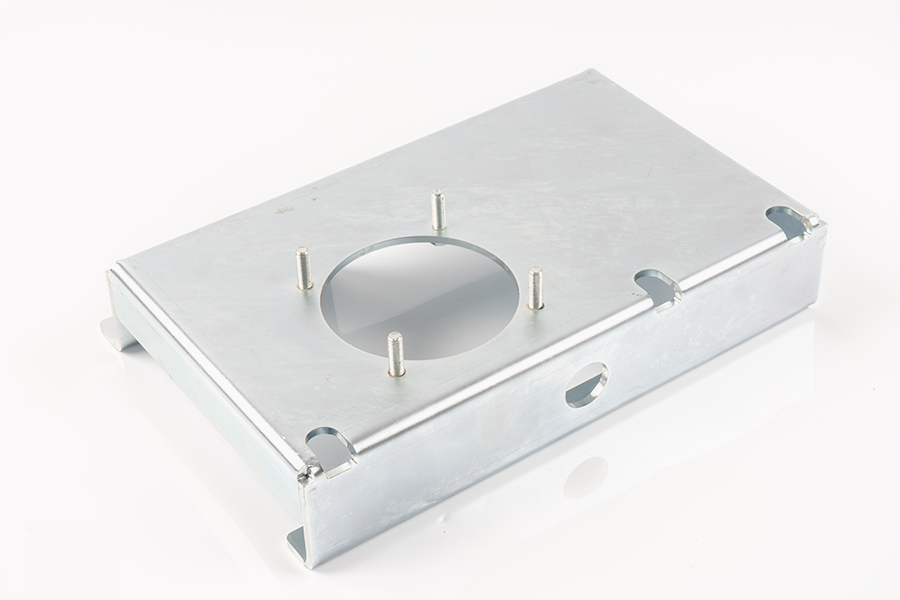
Metallstämpling representerar en av de mest effektiva volymtillverkningsteknikerna i modern industriell produktion. Processen omvandlar platta metallspolar eller plåtmaterial till exakta tredimensionella komponenter genom kontrollerad mekanisk deformation. När tillverkningsanläggningar producerar Stämpling av metalldelar , beror den övergripande lättheten att bearbeta mycket på de inneboende mekaniska, fysiska och metallurgiska egenskaperna hos det valda råmaterialet. Att välja en metall som lätt ger efter för skjuvnings-, bocknings-, präglings- och dragkrafter minskar presstonnagekraven, förlänger verktygsståls livslängd, minimerar skrotgenerering och säkerställer konsekvent dimensionell repeterbarhet över omfattande produktionsserier.
För att bestämma vilken metall som erbjuder den högsta graden av formbarhet krävs utvärdering av viktiga mekaniska egenskaper såsom sträckgräns, draghållfasthet, total töjningsprocent, töjningshärdningsbeteende och kristallografisk gitterstruktur. Medan flera icke-järn- och järnmetaller uppvisar gynnsamma kallbearbetningsegenskaper, utmärker sig kommersiellt rena aluminiumlegeringar, mjuka mässingsformuleringar, dragstål med lågt kolhalt och olegerad koppar som de metaller som lättast deformeras under mekaniska stanspresskrafter. Genom att förstå hur dessa material beter sig under påfrestning kan komponentdesigners och verktygsingenjörer optimera tillverkningseffektiviteten samtidigt som strukturell integritet bibehålls.
Formbarhet av plåt definierar kapaciteten hos ett metalliskt material att genomgå permanent plastisk deformation utan att drabbas av lokal inskärning, rivning, mikrosprickor eller kraftiga dimensionsfjädrar. I stämplingspressoperationer dikterar formbarheten hur lätt råmaterial anpassas till geometrin hos stans- och formhåligheter under applicerat tonnage.
Avkastningsstyrka och draghållfasthetsrelationer
Övergången från temporär elastisk böjning till permanent strukturell formning sker när pålagd mekanisk spänning överstiger materialets sträckgräns. Metaller med lägre initial sträckgräns kräver betydligt mindre presskraft för att börja plastisk deformation. Denna lägre krafttröskel minskar inre spänningar i formkomponenterna och gör det möjligt för tillverkare att använda mekaniska eller hydrauliska pressar med lägre tonnage.
Lika kritisk är marginalen mellan sträckgräns och slutlig draghållfasthet. Ett brett förhållande mellan sträckning och drag ger ett brett driftsfönster under formningen. När råmaterial har en låg sträckgräns i kombination med hög draghållfasthet, deformeras den kontinuerligt under stanstryck utan att plötsligt överskrida sin gräns för gränsen för gränsen för brott, vilket annars skulle leda till brott eller fullständigt materialslitage.
Förlängningsprocent och plasttöjningskapacitet
Total töjning mäter den procentuella utsträckning i vilken ett metallprov kan sträckas innan fysisk fraktur inträffar. Material som uppvisar hög likformig töjningsprocent klarar extrem geometrisk sträckning utan lokal förtunning. Under komplexa ytliga dragningsoperationer eller tunga flänsoperationer tillåter hög töjning materialkornstrukturer att sträcka sig jämnt över stansens ingångsradier, vilket fördelar spänningen jämnt över arbetsstycket.
Töjningshärdningsexponent och plasttöjningsförhållande
Töjningshärdningsexponenten, vanligen betecknad som n-värdet, mäter en metalls förmåga att arbeta härdning när den deformeras. Ett högre n-värde indikerar att när ett lokaliserat område deformeras, förstärker det och överför efterföljande deformationskrafter till omgivande obearbetade områden. Denna mekanism sprider plastisk deformation över en bredare yta, vilket förhindrar för tidig halsning.
Plasttöjningsförhållandet, betecknat som r-värdet eller normal anisotropi, mäter motståndet hos en plåt mot väggförtunning under djupdragningsåtgärder. Ett högt r-värde betyder att plåten föredrar att dra inåt från flänsområdet snarare än tunna genom sin tjocklek. Metaller som kombinerar ett högt n-värde med ett högt r-värde ger exceptionell lätthet att bearbeta när tillverkarna skapar stansade metalldelar med djupa hålrum.
Aluminiumlegeringar som mycket formbara metaller för stämpling
Kommersiellt rena aluminiumkvaliteter och mjuka, icke värmebehandlingsbara aluminiumlegeringar är allmänt erkända bland de enklaste materialen att bearbeta i plåtpressar. Deras exceptionella kallformningsprestanda härrör direkt från deras atomära arkitektur och låga mekaniska motstånd.
Ansiktscentrerad kubisk gittermekanik
Aluminium har en ansiktscentrerad kubisk kristallgitterstruktur. Detta atomära arrangemang innehåller tolv primära glidsystem, som ger många kristallografiska riktningar längs vilka atomplan glider förbi varandra under skjuvspänning. Eftersom glidning sker lätt vid omgivningstemperaturer, uppvisar aluminium hög naturlig duktilitet, låg skjuvhållfasthet och utmärkt plastflödesförmåga under mekaniska presskolvar.
Prestanda av olegerat aluminium Grade Eleven Hundred
Kommersiellt ren aluminiumlegering elvahundra i det helt glödgade O-tempereringsförhållandet representerar ett av de lättaste metallmaterialen att stämpla. Med en aluminiumhalt på 99 procent eller mer, har detta material extremt låg sträckgräns i kombination med höga totala töjningsvärden som ofta överstiger 35 procent.
När progressiva eller överföringsformsatser bearbetar elvahundra serie aluminium, förblir stanskrafterna exceptionellt låga. Materialet flyter smidigt in i komplexa formhålrum, vilket gör det lämpligt för intrikata dekorativa lock, elektriska reflektorer, värmeväxlarfenor och grunda behållarskal. Dessutom resulterar den mjuka naturen hos olegerat aluminium i minimalt nötande slitage på stansknappar av härdat verktygsstål, vilket förlänger verktygsunderhållsintervallen över långa tillverkningscykler.
Formbarhet av aluminiumlegering Tre tusen tre
Medan rent aluminium erbjuder maximal mjukhet, introducerar aluminiumlegering tre tusen tre mangan som ett primärt legeringselement för att öka den mekaniska hållfastheten samtidigt som den behåller hög formbarhet. I dess glödgade O-härdningstillstånd ger legering tre tusen tre utmärkt duktilitet, jämn böjbarhet och god dragbarhet.
Tillsatsen av mangan förstärker aluminiummatrisen genom att förstärka fast lösning utan att avsevärt begränsa dislokationsrörelsen under kall deformation. Som ett resultat deformeras aluminium i tre tusen tre serier lätt under stansning, håltagning och dragning samtidigt som den levererar högre strukturell styvhet i färdiga stansningsmetalldelar. Typiska applikationer inkluderar värmesköldar för bilar, HVAC-komponenter för bostäder, apparathöljen och elektroniska höljen.
Duktilitet av aluminiumlegering Fem tusen femtio två
Aluminiumlegering 5000 innehåller magnesium, vilket ger högre hållfasthet samtidigt som den bevarar respektabla kallformningsegenskaper i glödgat tillstånd. Magnesium förbättrar arbetshärdningen, vilket gör att plåten kan fördela spänningen effektivt under djupa formningsslag.
Även om femtusenfemtiotvå aluminium kräver något högre presstonnage än legering elvahundra eller legering tre tusen tre, är det fortfarande mycket lättare att forma än konstruktionsstål eller nickellegeringar. Dess höga motståndskraft mot saltvattenkorrosion och goda utmattningshållfasthet gör den till ett föredraget val för marina fästen, elektroniska chassipaneler och transportkomponenter där hög duktilitet och miljömässig hållbarhet måste sammanfalla.
Särskilda hanteringsöverväganden för aluminiumstämpling
Trots sin överlägsna formbarhet kräver mjukt aluminium specifika driftsjusteringar inom stämplingsanläggningen. På grund av sin mjuka yta är aluminiumplåt känsligt för ytskavning och mikrosvetsning på formytor under extrema kontakttryck.
För att minska materialupptagningen och bibehålla ytfinishens kvalitet applicerar verktygstillverkare högpolerade diamantliknande kolbeläggningar eller titannitridbehandlingar på stans- och formytor. Dessutom appliceras syntetiska smörjmedel med lätt viskositet kontinuerligt på råa aluminiumslingor för att rensa bort mikroskopiskt skräp, hantera friktion och förhindra yta av ytan under höghastighetspresskörningar.
Lågt kolstål och mjukt mjukt stål
Järnmetaller utgör en stor del av den totala globala stämpelproduktionen. Bland järnbaserade legeringar rankas lågkolstål och extra djupdragningskvalitetsstål som de enklaste järnmetallerna att stämpla in i struktur- och panelgeometrier.
Mikrostruktur och kolinnehållspåverkan
Stålets kallformbarhet styrs direkt av dess kemiska kolinnehåll. Stål med låg kolhalt innehåller vanligtvis mindre än noll komma en noll viktprocent kol. Att hålla kolhalten till ett minimum undertrycker bildningen av hårda cementitfaser i den mikroskopiska järnmatrisen, vilket lämnar en övervägande mjuk ferritmikrostruktur.
Ferrit uppvisar hög duktilitet och låg sträckgräns, vilket gör att stansverktygsstålskär kan klippa, böja och mynta metallen utan att kräva överdrivet tonnage. Lågkolhaltiga stålrullar genomgår kontrollerade kallvalsnings- och glödgningsprocesser för att etablera optimala kornstrukturer som maximerar likformig töjning och töjningshärdningsförmåga under pressoperationer.
Kommersiellt stål och ritstål
Kommersiellt standardstål, betecknat som typ B, ger god formbarhet för måttlig bockning, ytlig dragning och allmänna blankningsuppgifter. Men för mer krävande geometriska former använder tillverkarna dragstål och djupdragningsstål.
Dragstål har strängare kontroll över kemiska föroreningar som svavel, fosfor och kisel. Sänkning av föroreningsnivåer förhindrar spröda inneslutningar som kan fungera som spänningskoncentrationspunkter under formningen. Djupdragningsstål uppvisar hög likformig töjning och gynnsamma värden för plasttöjningsförhållande, vilket möjliggör dramatisk materialsträckning utan att väggen går sönder.
Extra djupdragningskvalitet i stål
Stål av extra djupdragningskvalitet representerar höjdpunkten av formbarhet bland järnplåt. Ofta tillverkat som interstitiellt fritt stål, använder detta material mikrolegerande tillsatser av titan eller niob för att fixera kvarvarande kol- och kväveatomer i fast lösning.
Genom att eliminera fria interstitiella atomer uppvisar stålet noll sträckgränsförlängning, vilket förhindrar bildandet av fula ytsträcktöjningsmärken under formningen. Extra djupdragningsstål uppnår höga normala anisotropivärden, vilket gör det exceptionellt lätt att pressa in i komplicerade fordonskarosspaneler, djupa oljetråg, apparatbaljor och komplexa strukturella pressningar som kräver kraftigt multiaxiellt materialflöde.
Återfjädring och dimensionsstabilitet i lågkolhaltsstål
Jämfört med legerat stål med högre hållfasthet eller aluminiumlegeringar, uppvisar stål med låg kolhalt ett förutsägbart återfjädringsbeteende efter att stansen släpps. Eftersom dess sträckgräns förblir måttlig i förhållande till dess elasticitetsmodul, försvinner resterande inre spänningar lätt genom standardformningsöverböjningsstationer eller bottenpräglingsstationer. Denna stabilitet förenklar formkonstruktionen och påskyndar den initiala idrifttagningen av verktyg vid tillverkning av volymstämpling av metalldelar.
Koppar och mässingslegeringar i precisionsformning
Olegerade koppar- och högzinkmässingslegeringar representerar en annan kategori av extremt sega metaller som bearbetas med exceptionell lätthet inuti precisionsstansformar.
Formbarhet av olegerade kopparkvaliteter
Olegerade kopparkvaliteter, inklusive syrefri koppar med hög konduktivitet och elektrolytisk tuff koppar, uppvisar enastående formbarhet. Liksom aluminium kristalliseras koppar i ett ytcentrerat kubiskt gitter, vilket ger rikliga glidplan för smidig plastisk deformation under mekanisk belastning.
Koppar har låg sträckgräns i kombination med extraordinär duktilitet, vilket tillåter svår kallbearbetning utan att kräva mellanliggande glödgningsvärmebehandlingar. Vid stansning flyter kopparplåtsmaterial lätt in i mikroformhåligheter, vilket gör det till ett optimalt materialval för invecklade elektriska terminaler, samlingsskenor, reläkontakter och elektroniska kontaktstift. Hög värmeledningsförmåga hjälper också till att avleda friktionsvärme som genereras vid formgränssnittet under snabba progressiva stansningskörningar.
Patron mässing Seven Zero Thirty Formability
Bland kopparzinklegeringar erbjuder patronmässing som innehåller cirka sjuttio procent koppar och trettio procent zink den högsta kombinationen av duktilitet och styrka. Denna specifika enfasmikrostruktur i alfamässing ger maximal kallbearbetbarhet.
Patronmässing har fått sitt namn från dess historiska användning i djupdragna ammunitionshöljen, där metallämnen genomgår svåra flerstegsdrag. I progressiva och överföringsformoperationer uppvisar patronmässing hög töjningskapacitet, låg sträckgräns och enastående motståndskraft mot kantsprickor under skarp bockning eller tunga smidningsoperationer.
Lågt verktygsslitage och friktionsegenskaper
Koppar och mässingslegeringar har låga friktionskoefficienter när de glider mot härdade verktygsstålskomponenter. Deras naturliga smörjförmåga minimerar nötande slitage på skärstansar och formblock, vilket förlänger verktygets livslängd över miljontals slagcykler.
Dessutom uppvisar kopparlegeringar försumbara arbetshärdningshastigheter under initiala deformationsstadier, vilket gör att stansar kan tränga igenom rena, gradfria hålmönster med minimal skjuvkraft. Kompletta koppar- och mässingskomponenter bibehåller hög dimensionsnoggrannhet och rena kantprofiler utan omfattande sekundära gradningsoperationer.
Viktiga metallurgiska faktorer som påverkar stämplingslättheten
Den relativa lätthet med vilken någon metall bearbetar inuti en präglingsform beror på flera inbördes relaterade metallurgiska parametrar. Verktygskonstruktörer och tillverkningsingenjörer utvärderar dessa kriterier för att välja optimala råmaterialtemperering och justera pressparametrar.
Kornstrukturens storlek och orientering
Den mikroskopiska kornstorleken hos plåtmaterial påverkar både fysisk formbarhet och ytutseende efter deformation. Finkorniga strukturer, vanligtvis klassificerade mellan ASTM-kornstorlek sju och åtta, ger högre sträckgräns men ger en jämn ytfinish efter formning.
Omvänt sänker alltför grova kornstrukturer sträckgränsen, vilket gör den initiala deformationen lättare, men orsakar lokal uppruggning, känd som apelsinskal när de sträcks. Apelsinskaldefekter skapar mikrospänningshöjare som kan framkalla för tidig sprickbildning under kraftig böjning. Optimal plåtbearbetning kräver balanserade kornstrukturer som uppnås genom kontrollerade fabrikskallvalsnings- och omkristallisationsglödgningscykler.
Dessutom spelar spannmålsrullningsriktningen i förhållande till stora pressböjaxlar en avgörande roll för materialets prestanda. Böjning av plåt vinkelrätt mot rullriktningen fördelar dragpåkänning över flera korngränser, vilket avsevärt minskar sannolikheten för kantsplittring längs böjar med snäva radier.
Töjningshärdande exponentdynamik
Töjningshärdningsexponenten dikterar hur en metall förstärks när atomära dislokationer ackumuleras under plastisk töjning. Metaller med höga töjningshärdningsvärden härdar förutsägbart under påkänning, och överför deformationskrafter till angränsande mjukare delar av arbetsstycket.
Detta enhetliga töjningsfördelningsbeteende förhindrar lokal insnörning i områden med hög sträckning, vilket gör att komplexa tredimensionella egenskaper kan formas smidigt. Glödgad koppar, dragstål med låg kolhalt och mjuka aluminiumlegeringar bibehåller gynnsamma töjningshärdningsexponenter som stödjer hög materialsträckning under mekaniska pressoperationer med ett slag.
Normal anisotropi och djupdragningsbeteende
Normal anisotropi mäter förhållandet mellan breddtöjning och tjocklekstöjning under dragprovning. Ett högt plasttöjningsförhållande indikerar att materialet motstår uttunning över dess tjocklek samtidigt som det drar ihop sig fritt över dess breddplan.
Metaller med hög normal anisotropi drar materialet inåt från omgivande ämneshållarområden snarare än att sträcka ut och förtunna vertikala behållarens sidoväggar. Material med höga plasttöjningsförhållanden, såsom stål av extra djupdragningskvalitet och glödgat alfamässing, effektiviserar djupdragningssekvenserna genom att minska antalet mellanliggande återdragningsstationer som krävs för att uppnå målcylinderdjup.
Elastisk modul och fjädringskompensation
Elastisk modul mäter den inneboende styvheten hos ett material. När en presskolv stiger upp och avlastar det pålagda formningstrycket, släpper den inre elastiska spänningen, vilket gör att komponenten böjas tillbaka något mot sin ursprungliga platta form.
Metaller med låg sträckgräns i kombination med hög elasticitetsmodul uppvisar minimal elastisk återfjädring. Stål med låg kolhalt har till exempel en hög elasticitetsmodul i förhållande till dess sträckgräns, vilket resulterar i en snäv dimensionsstabilitet efter formning. Mjuka aluminiumlegeringar uppvisar också hanterbar återfjädring förutsatt att böjningsradier är korrekt utformade. Låg återfjädring förenklar formgeometridesignen, eliminerar omfattande trial and error formslipning och säkerställer konsekventa fysiska dimensioner över massproducerade stampmetalldelar.
Process- och verktygsöverväganden för mjuka metaller
Även om mjuka, formbara metaller i sig är lättare att forma, kräver maximering av bearbetningseffektiviteten konfigurering av presslinjeparametrar och formverktygsarkitektur för att matcha materialegenskaper.
Punch and Die Clearance Optimering
Verktygsspelet definierar det fysiska utrymmet mellan skäreggen på en stans och motsvarande öppning i en stansplatta. Korrekt spelfördelning beräknas baserat på materialtjocklek och materialskjuvhållfasthet.
Vid blankning av mjuka metaller som glödgat aluminium elvahundra eller ren koppar, ställs spelrum in snävare än de som används för höghållfasta rostfria stål. Överskott av spelrum på mjuka metaller leder till kraftig gradbildning, kantrullning och överdrivet material som dras in i formhåligheten. Korrekt stansavstånd säkerställer rent materialbrott, släta klippta poleringsband och plana komponentprofiler.
Formradier och polerade ytfinishar
Formningsradier på dragringar och stansspetsar måste motsvara flödesegenskaperna hos mjuka metaller. Skarpa radier koncentrerar lokaliserad töjning, som kan klippa mjukt arkmaterial trots hög inre duktilitet.
Generösa ingångsradier främjar mjuk materialrörelse in i formhåligheter. Dessutom är formytor designade för mjuka icke-järnmetaller polerade till hög spegelfinish eller belagda med hårda tunnfilmsavlagringar för att förhindra lokal ytfriktion, skavning och aluminiumöverföring.
Smörjdynamik och materialkylning
Smörjning spelar en avgörande roll vid stansning av mycket formbar plåt. Friktion som genereras vid gränsytan mellan metallplåten och formstålet kan begränsa materialrörelser, vilket orsakar oväntad rivning även i mycket sega legeringar.
Vattenlösliga syntetiska vätskor och lätta mineraloljor minskar gränsfriktion, kyler verktygskomponenter och spolar ut lösa metalliska mikropartiklar ur formhåligheten. Korrekt vätskeapplicering säkerställer enhetlig materialglidning under tryckplattor för ämneshållaren, vilket gör det möjligt för tillverkare att utnyttja den fulla töjningspotentialen hos mjukt aluminium, mässing och lågkolhaltigt stål.
Tryck på Tonnage och hastighetssynkronisering
Mjuka, mycket formbara metaller kräver lägre total presstonnage jämfört med höghållfasta låglegerade stål eller strukturella titankvaliteter. Detta lägre kraftbehov minskar stötbelastningen på mekaniska pressramar, motstänger och vevaxlar.
Dessutom kan sega icke-järnmetaller bearbetas vid snabba pressslagshastigheter, som ofta överstiger flera hundra slag per minut i automatiserade progressiva presslinjer. Synkronisering av snabba materialmatningsmekanismer med höghastighets mekaniska pressslag ger hög tillverkningskapacitet och minimal kostnad per färdig komponent.
Jämförande utvärdering av stämplingsmetaller
Genom att utvärdera den relativa formbarheten och operativa inverkan av olika tekniska metaller kan produktionsplanerare balansera materialkostnad, mekaniska egenskaper och enkel tillverkning. Följande jämförelse belyser viktiga kvalitativa formbarhetsmått över primära metallstämplingslegeringar.
Materialkostnadsöverväganden kontra produktion
Medan ultramjuka icke-järnmetaller som ren aluminium eller patronmässing erbjuder maximal stämplingsenkel, måste kostnaderna för anskaffning av råmaterial vägas mot vinster i produktionsvolym. Icke-järnhaltiga metaller kräver generellt högre råvarupriser per pund än vanliga kolstål.
Emellertid sänker bearbetning av mycket sega icke-järnmetaller dramatiskt kostnaderna för verktygsunderhåll, förlänger stansens skärpningsintervall och tillåter användning av lättare tonnagepressmaskiner. För komponenter med stora volymer med djupa draghål eller krångliga böjar i flera riktningar, kompenserar besparingar som uppnås genom minskat formslitage och högre cykelhastigheter ofta högre råmaterialkostnader under produktens livslängd.
Geometriska begränsningar och formbarhetsgränser
Även de mest sega metallerna har fysiska gränser för maximal deformationsgrad. Försök att tvinga en glödgad aluminiumplåt eller extra djupdragande stålämne bortom dess enhetliga töjningsgräns orsakar lokal inskärning och slutlig rivning.
Verktygsingenjörer använder gränsdiagram för att kartlägga säkra operationszoner för mjuk plåt. Genom att utvärdera större belastning och mindre töjningsfördelning över områden med hög töjning, infogar formdesigners mellanliggande förformningsstationer, lägger till materialavlastningsurskärningar eller justerar klämkrafterna för ämneshållaren för att hålla lokal deformation inom säkra materialgränser.
Praktiska riktlinjer för val av metall
Att välja den enklaste metallen för ett specifikt stämplingsprojekt kräver harmonisering av funktionella slutanvändningskrav med enkel tillverkning. Att tillämpa praktiska metallurgiska riktlinjer under den första komponentdesignen förhindrar flaskhalsar i nedströms tillverkningen.
Matcha duktilitet till ritat djup och formens svårighetsgrad
Vid utformning av enkla plana komponenter med grundläggande invändiga genomborrade hål och grunda vikta kantflänsar, ger standard kommersiellt lågkolstål eller halvhårt aluminium adekvat formbarhet samtidigt som delarnas styvhet bibehålls.
Men när komponentgeometrin innefattar djupa sömlösa kaviteter, höga cylindriska skal eller sammansatta krökta ytor, bör komponentkonstruktörer kräva helt glödgade O-härdningsaluminiumlegeringar, patronmässing eller extra djupdragningskvalitetsstål. Att specificera mjuka materialhärdningar framtill säkerställer att råmaterial sträcker sig smidigt utan att kräva komplexa flerstegsglödgningssekvenser under produktionskörningar.
Radiegränser och böjorienteringsstrategier
För att fullt ut utnyttja den naturliga duktiliteten hos lättstämplade metaller bör komponentritningar innehålla generösa inre böjradier. Som en allmän praxis bör invändiga böjradier vara lika med eller överstiga en materialplåttjocklek för mjuka aluminium och lågkolstål.
Dessutom bör komponentlayouter på kontinuerliga spolbanor orientera primära böjningslinjer i rät vinkel mot metallbandets rullriktning. Justering av böjningslinjer över fibrerna minimerar dragspänningskoncentrationen längs yttre böjningsradier, vilket praktiskt taget eliminerar kantsprickor även vid stansning av täta strukturella veck.
Regler för kantförberedelse och hålplacering
Även mjuka metaller kan slitas sönder i förtid om hålen placeras för nära formade flänsar eller blanka kanter. Genomborrning av hål före kraftig formning sträcker sig runt hålets omkrets, vilket introducerar lokal kantspänning.
Genom att placera hålkanterna på ett minsta avstånd av två till tre gånger materialets tjocklek bort från de stora böjlinjerna bevaras materialets kontinuitet och gör att mjuka plåtar kan flyta jämnt under stansnedgången. För maximal eggkvalitet skapar skarpa stansar med polerade skäreggar gradfria omkretsar som tål svår sekundär flänsning utan kantsplittring.

 Company Profile
Nybörjare
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Upphovsrätt © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
