

 Eng



 Hem / Nybörjare / Branschnyheter / Stämpling med hög precision: Toleranser, verktyg, material och inköpsguide
Stämpling med hög precision: Toleranser, verktyg, material och inköpsguide
 2026.10.22
 Branschnyheter
En 0,4 mm kontaktfjäder i rostfritt stål för en dvärgbrytare har ±0,03 mm på kontaktgapet, en gradgräns på 0,02 mm och en planhet på 0,05 mm över en 25 mm spännvidd. Pressen som bildar den kan vara en 45-tonsmaskin — omärklig på ett specifikationsblad. Det som faktiskt gör den delen till "hög precision" är allt som omger pressen: remslayouten, stansavståndet, materialcertifikatet, sensorn i stansen som stoppar slaget när en snäcka misslyckas med att mata ut, och dimensionsrapporten som följer med försändelsen.
Så arbetsdefinitionen är denna: högprecisionsstansning är en progressiv formprocess där dimensionstolerans, gradhöjd, planhet och repeterbarhet från parti till parti kontrolleras tillräckligt hårt för att delen kan monteras direkt utan sortering, omarbetning eller 100 % inspektion. Allt som följer förklarar hur den kontrollen är konstruerad, vad den kostar, var den tyst misslyckas och hur en köpare kan specificera och kvalificera den utan att upptäcka problem sex veckor in i produktionen.
Tre slutsatser är värda att ange före detaljen:
- Precisionen är utformad i detaljen och verktyget, inte inringd på pressen. Ungefär 70–80 % av den uppnåbara toleransen fixeras av detaljgeometri, materialval och formdesign innan det första slaget.
- Tolerans och kostnad är inte linjärt relaterade. Att dra åt en icke-kritisk dimension från ±0,20 mm till ±0,05 mm är nästan gratis; Att dra åt en kritisk från ±0,05 mm till ±0,02 mm kan lägga till 30–60 % till verktygskostnaden.
- De flesta kvalitetsutsläpp i stämplade komponenter går tillbaka till materialvariationer och verktygsslitage, inte till maskinnoggrannhet. Köpare som hanterar dessa två variabler har sällan toleransargument.
Vad högprecisionsstämpling betyder i praktiken
Det finns ingen universell standard som definierar "hög precision" vid stämpling. Olika leverantörer drar gränsen på olika ställen, varför en inköpsorder som bara säger "hög precision" är nästan meningslös. Det som spelar roll är det toleransband som verktygen är byggda för att hålla över hela produktionskörningen, inte bara på förstagångsprovet.
Ett användbart sätt att rama in kapacitet är efter toleransklass, eftersom klassen driver verktygsbudget, inspektionsmetod och den volym som ekonomin fortfarande fungerar med.
| Klass | Kritisk egenskapstolerans | Gradhöjd (typisk) | Planhet över 100 mm | Representativa delar |
|---|---|---|---|---|
| Allmän plåt | ±0,20 mm | ≤0,10 mm | 0,30 mm | Fästen, kåpor, chassipaneler, monteringsplattor |
| Precisionsstämpling | ±0,05 mm | ≤0,05 mm | 0,10 mm | Anslutningsskal, skärmburkar, plintar, samlingsskenor |
| Stämpling med hög precision | ±0,02 mm, ner till ±0,01 mm på utvalda funktioner | ≤0,02–0,03 mm | 0,05 mm | Kontaktfjädrar, reläkomponenter, motorlamineringar, sensorhus, små precisionsenheter |
Två saker är värda att notera i den tabellen. För det första är gradkravet vanligtvis den svårare begränsningen i praktiken. En gradgräns på 0,05 mm på en 0,3 mm tjock del låter blygsamt tills du räknar med stansslitage över 500 000 slag. För det andra spelar kvalificeringen "utvalda funktioner" roll: inget verktyg håller ±0,01 mm överallt, och en ritning som kräver det globalt kommer att citeras antingen mycket högt eller inte alls.
Precisionen sträcker sig också bortom den tvådimensionella ritningen. En del kan vara dimensionellt perfekt och fortfarande misslyckas med monteringen på grund av vridning, vridning, kanttillstånd eller kvarvarande spänningar som öppnar sig efter plätering. Erfarna köpare anger dessa egenskaper uttryckligen.
Precision bestäms innan pressen startar
När en stämplad del driver ur tolerans är den instinktiva frågan "vad är det för fel på maskinen?" Det är nästan aldrig maskinen. Fyra spakar styr resultatet, och de är inställda i denna ordning.
Deldesign och design för tillverkning
Den vanligaste orsaken till ett stämplingsprojekt med hög precision som inte går att citera är en ritning som ärvts från en bearbetnings- eller pressgjutningsprocess. Maskinbearbetade delar kräver rutinmässigt skarpa inre hörn, djupa smala fickor och väggtjockleksvariationer som en präglingsform inte kan reproducera ekonomiskt. En stämplingsvänlig revidering - extra lättnad, justerade böjradier, omorienterade funktioner så att de sitter i en station - tar ofta bort kostnader utan att beröra funktionen.
Minsta böjradie är en bra tidig kontroll. För mjukt stål kan en inre radie på 0,8–1,0 gånger materialtjockleken uppnås utan att spricka; för austenitiskt rostfritt, tillåt ungefär 2 gånger tjockleken på grund av arbetshärdning och återfjädring. Allt tätare behöver antingen ett annat material, glödgning mellan operationer eller en omdesign.
Formavstånd och listlayout
Skäravståndet är vanligtvis 5–8 % av materialtjockleken per sida för kolstål, något mindre för rostfritt och mässing, något mer för aluminium. För litet spel ökar stanskraften, påskyndar slitaget och ger sekundär skjuvning och en högre grad; för mycket ger vältning, en grov frakturyta och en grader som böjs snarare än skärs.
Striplayout styr repeterbarheten lika mycket som själva tärningen. Pilothål som lokaliserar varje station, tillräcklig bärarbredd, konsekventa bryggbredder mellan delarna och balanserat materialflöde runt remsan minskar alla positionsfel. I högprecisionsarbete är remsan ofta utformad så att kritiska egenskaper bildas i samma station snarare än omregistreras nedströms - varje omregistrering är en möjlighet för stack-up-fel.
Materialkonsistens
En dyna byggd för ett 180 HV-substrat kommer att producera olika dimensioner när en spole på 220 HV anländer, eftersom återfjädring fjälls med sträckgräns. Hårdhetsvariation från spole till spole på 20 HV är vanlig i kommersiella kvaliteter och räcker för att förskjuta en böjvinkel med 0,5–1,5 grader. Köpare som köper stämplingar med hög precision bör förvänta sig inkommande materialcertifikat med hårdhet och mekaniska egenskaper, och leverantörer bör ta prover på dem. Om kraven är riktigt snäva, ange ett hårdhetsintervall snarare än bara en kvalitet.
Processkontroll på golvet
Dies slitage. Ett progressivt gjutformsdrivet kolstål behöver vanligtvis slipas om var 100 000–300 000 slag beroende på tjocklek och beläggning; rostfritt är svårare för verktyg. Det som skiljer en pålitlig högprecisionsleverantör åt är ett omslipningsschema som drivs av uppmätt gradhöjd och deldimension, inte av ett fel. In-die-sensorer för slugdetektering, remsposition, felmatning och pilotingrepp är standard på seriösa verktyg eftersom de omvandlar en skrothändelse till en stoppad press snarare än 5 000 misstänkta delar.
Processkedjan bakom en högprecisionsstämplad del
Stämpling med hög precision är sällan en enda operation från spole till fraktlåda. Att förstå kedjan hjälper en köpare att se var kostnaden sitter och var risken gömmer sig.
Blanking, piercing och formning
En progressiv tärning kombinerar blankning, håltagning, hackning, bockning, teckning och myntning över 6–20 stationer. Varje station utför ett steg av geometrin, och delen förblir fäst vid remsan tills den slutliga cut-off. Precisionsfördelen kommer från att aldrig släppa delen: den fixeras aldrig igen, så datumstrategin upprätthålls av verktyget snarare än av en operatör.
In-die funktioner
Moderna högprecisionsverktyg innehåller ofta funktioner som brukade vara sekundära operationer. In-die-gängning, in-die-nitning, in-die-staking, in-die-laserskärning för funktioner som annars skulle kräva ett separat pass, och in-die-mätning av en kritisk dimension minskar alla hanteringen. Hantering är där precisionen går förlorad - varje gång en del lämnar en maskin och går in i en annan, dyker en ny fixtur och en ny stapel av toleranser upp.
Sekundära operationer och sammansättningar
Allt kan eller bör inte göras i tärningen. Gradning, trumling, gängformning, svetsning, införande av plastövergjutningar och montering av flera stansade delar till en underenhet är vanliga nedströmssteg. När en komponent behöver två stansade halvor, en svets, en gängad insats och ett plastelement, tar en konsolidering av det arbetet med en leverantör bort den toleransstapel som uppstår när tre leverantörer arbetar efter sin egen tolkning av ritningen.
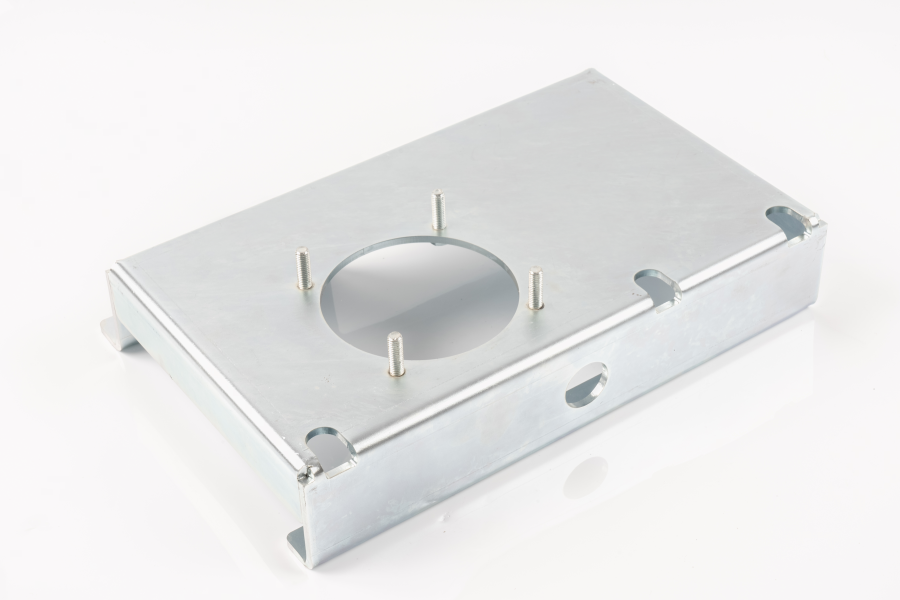 Specialtillverkade sammansättningar och underenheter Specialtillverkade sammansättningar och underenheter som konsoliderar stämpling, svetsning, montering av fästelement och efterbehandling för att minska toleransstapeln från flera leverantörer. Visa produkt →
Den praktiska regeln: om sammansättningen har fler än tre komponenter och passningen mellan dem är funktionellt kritisk, skaffa enheten snarare än de enskilda delarna. Dimensionella argument mellan två leverantörer som var och en säger sig ligga inom sin egen tolerans är dyra att lösa.
Materialval sätter toleranstaket
Ingen formkonstruktion kompenserar för ett olämpligt underlag. Materialet bestämmer återfjädring, uppnåbar grad, verktygsslitagehastighet och hur mycket delen kommer att röra sig efter plätering eller värmebehandling.
| Material | Typisk tjocklek | Formbarhet | Korrosionsbeständighet | Där det passar |
|---|---|---|---|---|
| Kallvalsat kolstål (SPCC / DC01) | 0,2–3,0 mm | Utmärkt | Ingen utan beläggning | Invändiga fästen, konstruktionsdelar, kostnadskänsliga komponenter |
| Elektrogalvaniserat stål (SECC) | 0,3–2,0 mm | Bra | Måttlig | Elkapslingar, chassi, hårdvara |
| Varmförzinkat stål (SGCC) | 0,4–3,0 mm | Bra | Bra | Utomhushus, strukturell hårdvara |
| Rostfritt 301/304 | 0,1–2,0 mm | Måttlig, high springback | Utmärkt | Fjädrar, kontakter, apparater och matutrustningsdelar |
| Rostfri 316 | 0,2–1,5 mm | Måttlig | Mycket bra, kloridbeständig | Marine, kemiska och medicinska höljen |
| Aluminium 5052 / 1060 | 0,3–3,0 mm | Bra, low springback | Bra when anodised | Lättviktshöljen, kylflänsar, lock |
| Mässing C2680 / koppar C1100 | 0,1–1,5 mm | Utmärkt | Bra | Plintar, samlingsskenor, kontakter, ledande delar |
| Fjäderstål 65Mn / 301 | 0,1–1,2 mm | Rättvist, kräver stressavlastning | Dålig utan beläggning | Clips, fjädrar, fästfunktioner |
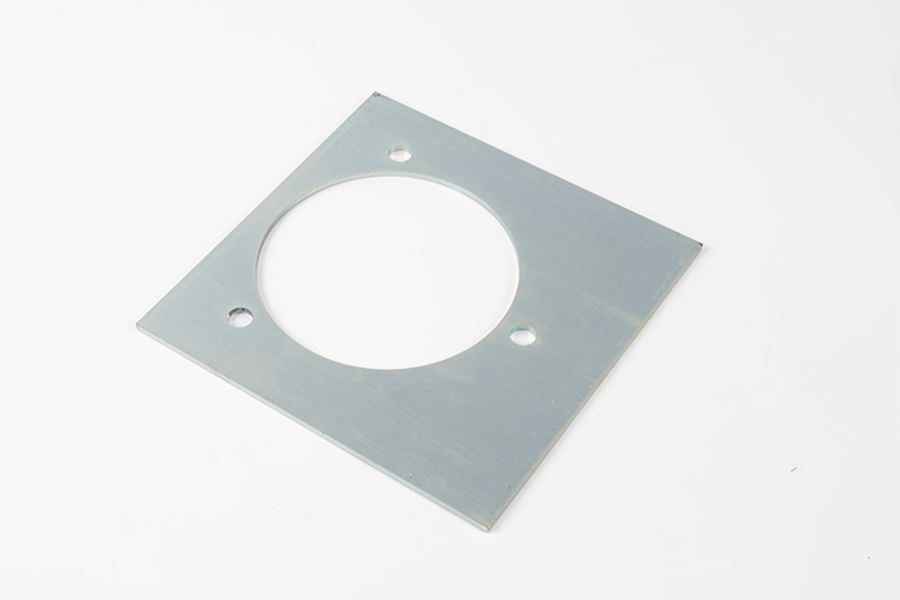
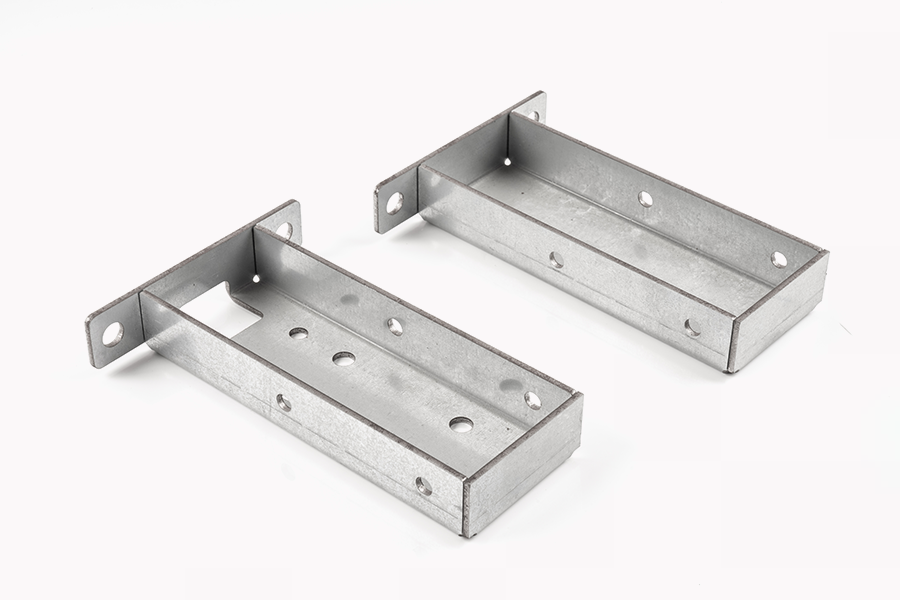
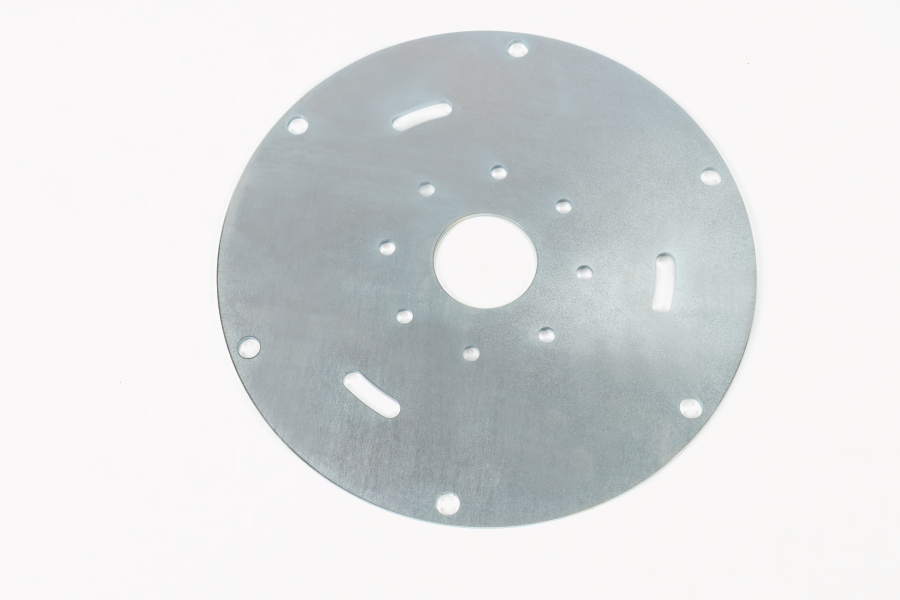
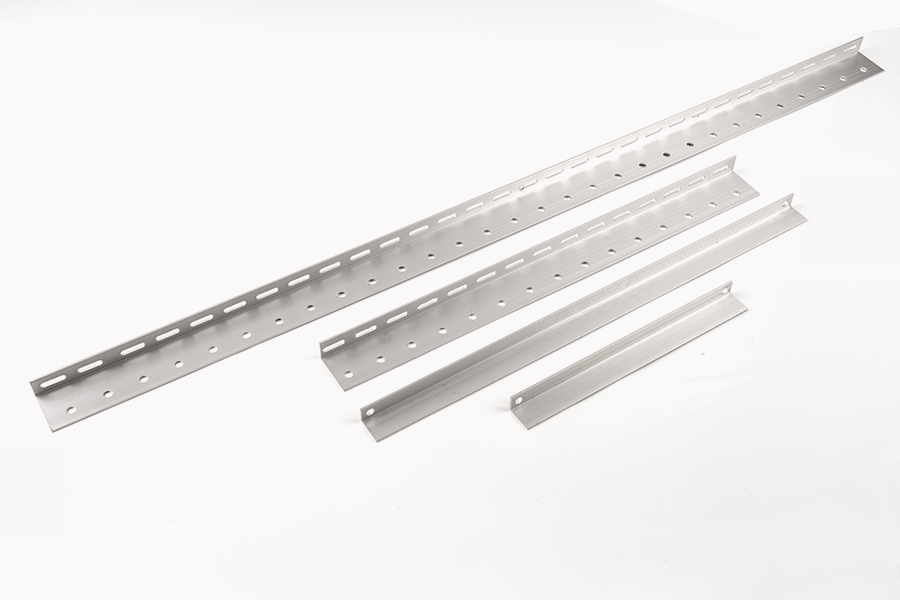
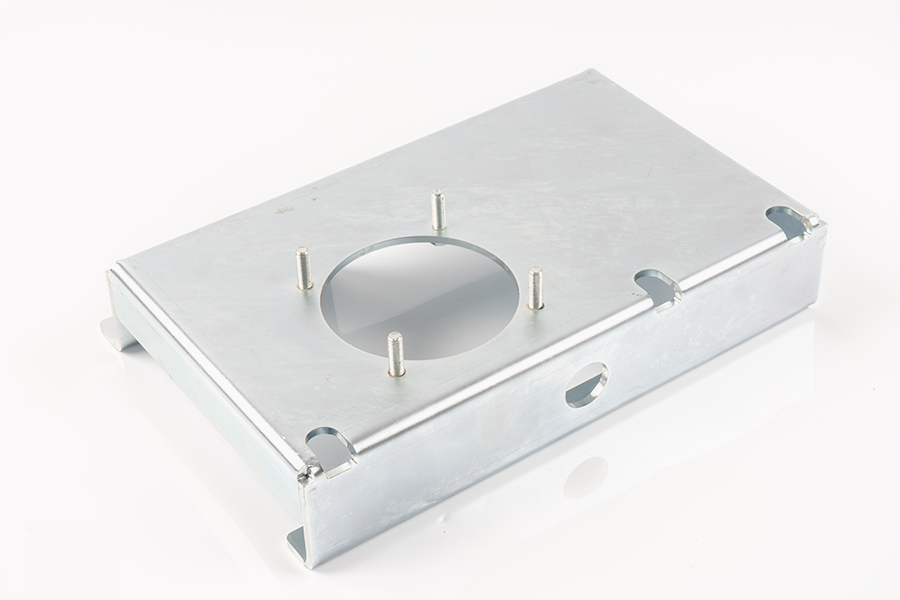
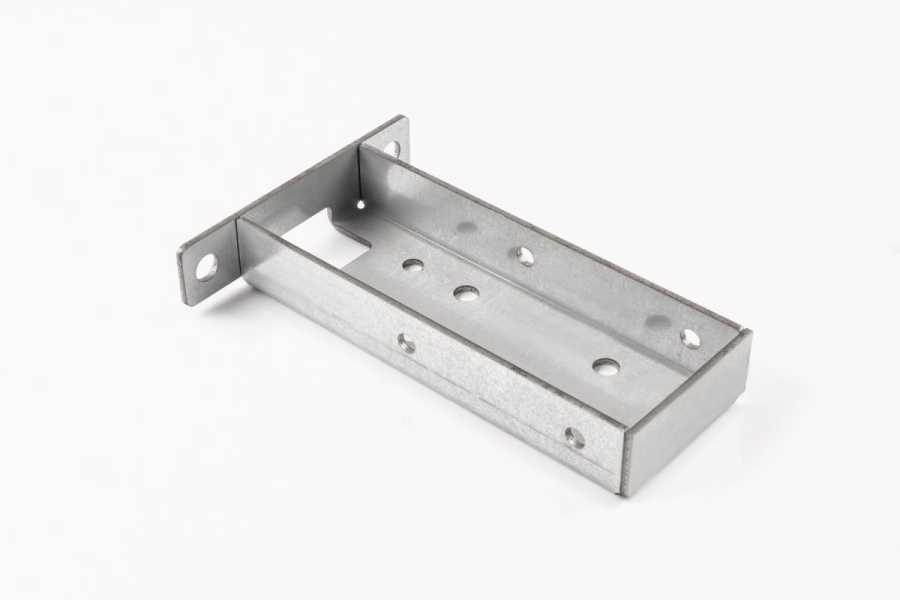 Stämpling av metalldelar för precisionsapplikationer Precisionsstansade metalldelar för bil-, elektronik-, apparater och ny energiutrustning, med dimensionsnoggrannhet, styrka och planhet anpassade till ramar, höljen och kopplingar. Visa produkt →
Två materiella beslut orsakar mer omarbetning än några andra. Den första är att ersätta en "tillräckligt nära" kvalitet för att spara kostnader: SECC i stället för SPCC ändrar yttillståndet och friktionen i formen och kan förskjuta formade dimensioner med flera hundradelar av en millimeter. Det andra är att ignorera kornriktningen. Böjning parallellt med rullriktningen ger sprickbildning vid snävare radier än böjning tvärs över den, så en del som formas perfekt i en orientering kan misslyckas när spolen roteras.
Tjocklekstolerans i råspolen är en annan tyst bidragsgivare. Kommersiell spole levereras vanligtvis till ±0,05 mm eller ±10 % av nominellt, beroende på vilket som är störst. På en 0,5 mm del som kräver ±0,03 mm total höjd, kan enbart spoletoleransen förbruka hela budgeten. Köpare i det intervallet bör ange en snävare tjocklekstolerans på materialet och förvänta sig att betala för det.
Hur tolerans, GD&T och inspektion passar ihop
En ritning full av ±0,02 mm förklaringar utan datum och utan angiven inspektionsmetod är en inbjudan till tvist. Geometrisk dimensionering och tolerans löser detta genom att definiera funktionella datum och genom att separera storlek från form, orientering och position. En positionsangivelse på Ø0,05 mm vid MMC på två monteringshål, till exempel, talar om för verktygstillverkaren exakt vad formen måste uppnå och talar om för inspektören exakt vad som ska mätas - och det tillåter bonustoleransen som en enkel ±0,02 mm lådtolerans inte gör det.
Tre praktiska konventioner är värda att komma överens med vilken leverantör som helst vid offertstadiet:
- Vilka egenskaper är kritiska, vilka är viktiga och vilka är endast referens. De flesta ritningar särskiljer inte, så allt inspekteras och allt kostar pengar.
- Processförmågan är inriktad på kritiska egenskaper. En Cpk på 1,33 är en vanlig baslinje, 1,67 för bildelar eller säkerhetsrelaterade delar.
- Oavsett om den första artikelinspektionen är en fulldimensionell layout eller en begränsad kontroll, och om den måste upprepas efter någon verktygsmodifiering.
Inspektionsutrustning bör matcha toleransen, inte överskrida den så mycket att mätkostnaden dominerar. Ett typiskt högprecisionsarbetsflöde använder en koordinatmätmaskin för första artiklar och komplex geometri, ett optiskt eller visionsystem för platta detaljer och grader, en profilprojektor för radier och vinklar, en grovhetstestare för kant- och yttillstånd och handmätare för högfrekvenskontrollerna på linjen. Hårdhetstestning och beläggningstjockleksmätning kompletterar bilden för delar som är värmebehandlade eller pläterade.
Toleranskontroll på verkstadsgolvet är en statistisk övning snarare än en inspektionsövning. Att kontrollera var 200:e del och rita av de kritiska måtten visar att verktygsslitaget trendar långt innan en del går ur toleransen, vilket är det som gör att en leverantör kan slipa om på skick istället för vid fel. För en djupare behandling av stack-up och positionsfel, se denna förklaring av kontrollera dimensionstolerans och form-och-positionsfel vid högprecisionsstämpling .
Ytfinish, plätering och den tolerans de förbrukar
Plätering tillför metall. Ett 10 µm zinklager på varje sida gör att en del på 0,50 mm blir 0,52 mm, vilket är bra för en konsol och dödligt för en presspassningsterminal. Köpare bör ange om ritningsmåtten gäller före eller efter färdigställande – de flesta ritningar gör det inte, och standardantagandet skiljer sig mellan leverantörer.
| Avsluta | Typisk tjocklek | Effekt på dimensioner | Överväganden |
|---|---|---|---|
| Zink galvanisering | 5–15 µm | Förbrukar 10–30 µm total mängd över båda ytorna | Risk för väteförsprödning på höghållfasta fjäderstål; bakning krävs |
| Zink-nickel | 8–15 µm | Liknar zink | Bättre saltsprayprestanda, högre kostnad |
| Passivering (rostfri) | Under 1 µm | Försumbar | Tar bort fritt järn; ändrar inte utseende mycket |
| Elektrofritt nickel | 3–25 µm | Enhetlig, men måste budgeteras | Bra wear resistance and solderability |
| Tennplätering | 3–10 µm | Liten men mätbar på fina egenskaper | Främst för lödbarhet |
| Pulverlack / e-coat | 40–100 µm | Betydande; kräver maskering av kritiska egenskaper | Maskering ökar hanteringskostnaden |
| Vibrerande avgradning/tumlare | Tar bort 5–25 µm kantmaterial | Ändrar kantskick och kan runda hörn | Ofta nödvändigt för att hålla en burr callout |
Ordningen på operationerna spelar lika stor roll som själva finishen. Plätering efter formning är normalt; plätering före formning kommer att spricka beläggningen vid varje böj. Avlastning av fjäderstål bör ske efter formning och före plätering. Och där en del är både värmebehandlad och pläterad, kan värmebehandlingen flytta tillräckligt dimensioner för att kräva en dimensioneringsoperation efteråt.
Verktyg: The Real Cost Center
Vid högprecisionsstämpling är verktyget produkten. Pressen är en handelsvara; tärningen är den intellektuella egendomen som avgör om delen är inom tolerans vid slag 800 000 såväl som vid slag 800. Köpare som behandlar verktyg som en eftertanke brukar sluta med att betala för det två gånger.
| Verktygstyp | Stationer | Ekonomisk volym | Relativ verktygskostnad | Anteckningar |
|---|---|---|---|---|
| Enstegs | 1 | Under 5 000 stycken per år | 1× | Enkel, långsam, operatörsberoende precision |
| Förening | 1 (blank och bilda tillsammans) | 5 000–50 000 stycken | 2–3× | Bra for flat parts with one forming step |
| Progressiv | 6–20 | 50 000 stycken och uppåt | 5–15× | Standardvalet för arbete med hög precision |
| Överföring | Flera, delar bärs mellan pressar | Hög volym, stora delar | Hög | Används där delen är för stor för en remsa |
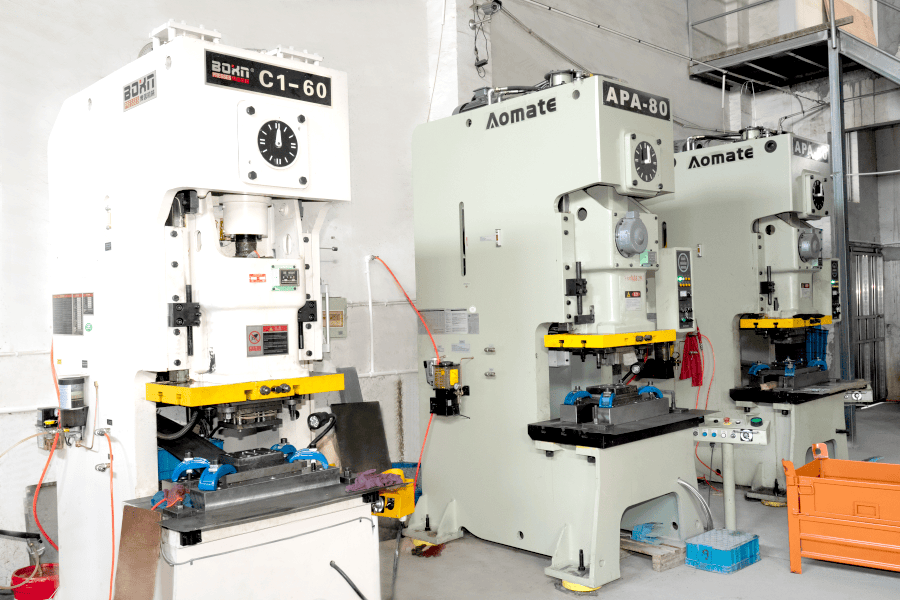 Anpassade högprecisionsstämplingstjänster Hög-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Visa produkt →
Fem kommersiella termer hör hemma i varje verktygsdiskussion, och ingen av dem är vanligtvis frivilliga:
- Ägande. Vem äger tärningen och under vilka förutsättningar kan köparen ta den till en annan press? Ett verktyg som bara passar en leverantörs pressbädd har begränsat överföringsvärde.
- Förväntat dö liv. Oftast citerat i streck innan större renoveringar. Ett verktyg byggt för 300 000 slag och ett byggt för 3 000 000 ser likadana ut i en offert och skiljer sig enormt åt i femårskostnad.
- Reserv- och slitdelar. Stansar, skär och fjädrar är förbrukningsvaror. Om de lagras lokalt eller skickas från utlandet avgör återhämtningstiden efter ett brott.
- Revisionspolicy. Hur många tekniska förändringar som ingår, till vilket pris och hur lång tid en förändring tar att genomföra.
- Återmalningsbidrag. Formen måste utformas med tillräckligt med material för att slipas om flera gånger innan utbyte. Ett verktyg som mals till sin gräns dag ett har ingen livslängd.
Bearbetningstiden för en progressiv stans i intervallet 6–20 stationer är vanligtvis 4–8 veckor inklusive prov och godkännande av första artikel, längre när in-die-sensorer, komplexa kammar eller snäva positionstoleranser är inblandade. Köpare som planerar en produktlansering bör behandla ledtiden som en del av den kritiska vägen, inte som en detalj som ska lösas efter designfrysningen.
När stämpling slår andra processer, och när det inte gör det
Stämpling med hög precision är inte automatiskt det rätta svaret. Den har en hög fast kostnad och en mycket låg rörlig kostnad, vilket gör den oslagbar i volym och tveksam under några tusen stycken.
| Process | Installationskostnad | Kostnad per del vid 10 000 st | Uppnåelig tolerans | Bästa volymbandet |
|---|---|---|---|---|
| Hög precision progressive stamping | Hög (tooling) | Mycket låg | ±0,02 mm | 20 000 till flera miljoner |
| Laserskärning plus böjning | Mycket låg | Medium | ±0,10–0,20 mm | 1 till 5 000 |
| CNC-stansning | Låg till medium | Låg till medium | ±0,10 mm | 500 till 20 000 |
| Fotokemisk etsning | Medium | Medium | ±0,02 mm on thin material | 1 till 100 000, endast tunna delar |
| Pressgjutning plus bearbetning | Hög | Låg | ±0,05 mm | 10 000 och uppåt, 3D-geometri |
Övergångspunkten är inte fast. En enkel platt konsol med två hål kan motivera ett verktyg på 3 000 stycken eftersom själva verktyget är billigt. En komplex progressiv form med in-die gängning och åtta formningsstationer kan behöva 50 000 bitar innan den betalar tillbaka verktyget. Det ärliga sättet att bestämma sig är att modellera den totala kostnaden över den förväntade produktens livslängd, inklusive sannolikheten för en designändring – en designändring är billig med laserskärning och dyr med verktyg.
En användbar mellanväg finns för produkter i intervallet 2 000–20 000 stycken: bygg en progressiv form med färre stationer och utför de återstående operationerna, såsom tappning och montering, offline tills volymerna motiverar att lägga till dem. Detta håller de initiala verktygsutgifterna låga utan att engagera sig i en process som inte kommer att skalas.
Defekter som visar sig vid högprecisionsstämpling
Nästan varje defekt i precisionsstämpling har en känd orsak och en känd motåtgärd. Det som varierar är om leverantören har styrt processen för att fånga den tidigt. Tabellen nedan täcker de fel som oftast finns vid inkommande inspektion.
| Defekt | Vanlig orsak | Förebyggande |
|---|---|---|
| Grad över gränsen | Sliten stans eller stansinsats, felaktigt spel | Frigång vid 5–8 % per sida, schemalagd omslipning, gradhöjd övervakad som en trend |
| Dimensionell drift över en löpning | Verktygsslitage, bandmatningsfel, inkommande hårdhetsvariation | In-die pilot avkänning, SPC för kritiska dimensioner, materialcertifikat med hårdhetsområde |
| Vrid- och planhetsfel | Ojämn restspänning, asymmetrisk formning, dåligt bandstöd | Balanserad listlayout, avspänningsglödgning, in-line utjämning |
| Snigeldragande och formmärken | Otillräcklig snigelavlastning, dålig formgeometri, svag smörjning | Slugdetekteringssensorer, vakuumextraktion, formytbehandling |
| Repor och skav | Otillräcklig smörjning, grova formytor | Belagt verktyg (TiN, DLC), smörjmedel anpassat till materialet |
| Sprickbildning i kurvor | Böjradie under minimum, material för hårt, kornriktning | Radie minst 0,8–1,0 gånger tjockleken i mjukt stål, 2 gånger i rostfritt; glödga mellan operationerna |
| Plätering av blåsor eller dålig vidhäftning | Resterande stämplingssmörjmedel, otillräcklig förbehandling | Specificerad rengöringscykel före plätering, vidhäftningstestning på första artikeln |
En defekt förtjänar att nämnas separat eftersom den är osynlig vid stämpling och dyker upp senare: restspänning. En formad del kan mäta perfekt på produktionsdagen och öppnas eller vridas efter plätering, efter värmebehandling eller efter några veckors lagring. Om planhet är funktionellt viktig, begär en avspänningsglödgning och en planhetskontroll utförd efter slutbehandling, inte innan.
Bygga en offertförfrågan som returnerar ett noteringsnummer
De flesta offertförseningar orsakas av förfrågan, inte leverantören. En komplett offertförfrågan för högprecisionsstämpling innehåller följande och en leverantör som får den kan vanligtvis svara inom tre till fem arbetsdagar.
- En 2D-ritning med full GD&T, datum och en angiven toleransstandard, plus en 3D-modell där geometrin är komplex.
- Materialklass, tjocklek med tolerans, temperatur- eller hårdhetsintervall och tillämplig standard.
- Ytfinishkrav, inklusive om dimensionerna gäller före eller efter beläggning.
- Årlig volym, storlek på ordersläpp och förväntad produktlivslängd. Dessa tre siffror bestämmer verktygsavskrivningen mer än något annat på ritningen.
- Funktionskritiska egenskaper, explicit flaggade. Allt annat kan behandlas som referens i offertsyfte.
- Kvalitetsdokumentationskrav: första artikelrapport, kontrollplan, materialcertifikat, PPAP-nivå om tillämpligt.
- Krav på förpackning och märkning, inklusive eventuell returbehållare.
- Destination och Incoterms, eftersom exportförpackning och frakt påverkar kostnaderna avsevärt.
- Riktpris och målproduktionsstartdatum, om de är fasta. Leverantörer kommer att utforma processen kring båda.
Det vanligaste utelämnandet är volymprofilen. En offert byggd på 100 000 stycken per år och en byggd på 2 000 stycken per år med månatliga releaser skiljer sig med mer än en faktor två på pris per del, eftersom installation, verktygsavskrivning och inspektionsfrekvens är spridda över väldigt olika kvantiteter. Att ge ett enda nummer uppmanar till en offert för singelnumret och en överraskning när faktiska releaser kommer.
Kostnadsstruktur: Vad du faktiskt betalar för
Att förstå kostnadsstrukturen gör förhandlingar mer produktiva, eftersom det flyttar diskussionen från "sänka priset med 8%" till "vilka av dessa element som kan ändras".
- Material. Vanligtvis 25–45 % av styckpriset, beroende på kvalitet, tjocklek, utnyttjande av spolbredd och återvinningsvärde för skrot. Strip layout som minskar skrot från 30% till 22% är värt mer än de flesta prisförhandlingar.
- Verktygsavskrivning. Sprid ut över den citerade volymen. Det är här volymantagandena är viktigast.
- Tryck tid. Slag per minut multiplicerat med antalet stationer som delen upptar. En del som kan tillverkas i en 12-stationsdyna som går med 300 slag per minut är dramatiskt billigare än en som kräver 20 stationer med 120 slag per minut.
- Sekundära operationer. Tappning, gradning, svetsning, plätering och montering är arbetskänsliga och har vanligtvis högre marginaler än själva stämplingen.
- Inspektion. Ofta underskattad. En del med 40 toleransegenskaper som inspekteras vid varje parti kostar mycket mer att släppa än en med fyra.
- Förpackning och logistik. Exportförpackning, torkmedel, rostskydd och frakt från hamn till destination lägger till en synlig procentandel till landningskostnaden, särskilt för delar med lågt värde.
Två dolda kostnader förtjänar uppmärksamhet under förhandling. Antaganden om skrotpris ligger inom styckepriset och avslöjas sällan; att be om den antagna skrotningsgraden är en legitim och avslöjande fråga. Fraktkonsolidering är den andra: en leverantör som är belägen nära en större containerhamn kan konsolidera transporter och minska landade kostnader på ett sätt som en offert inte gör synlig.
Leverantörskvalifikation: Dokument att be om
En stämpelleverantör med hög precision bör kunna producera följande utan en lång intern sökning. Om något objekt kräver eskalering är det i sig information om organisationen.
- Certifikat för kvalitetsledningssystem med det namngivna certifieringsorganet och omfattningen som täcker metallstämpling.
- Materialcertifikat för det specifika värme- eller batteripartiet som används på den första artikeln.
- Första artikelinspektionsrapport med uppmätta värden mot varje toleransvärde, inte godkänd/underkänd bock.
- En processkontrollplan som identifierar vilka egenskaper som kontrolleras, hur ofta, med vilket instrument.
- Utrustningslista med presstonnage, maximal bäddstorlek, slaghastighet och formhöjdskapacitet — detta visar om verktyget verkligen passar.
- Korrigerande åtgärder från senaste kundproblem. En leverantör utan registrerade problem är antingen ny eller registrerar inte dem.
- Underleverantörslista för plätering, värmebehandling och eventuell utlokaliserad drift, eftersom de flesta kvalitetsutsläpp har sitt ursprung utanför stämplingsanläggningen.
- Provförpackning och identifieringsstandard, inklusive partispårbarhet från spole till kartong.
En granskning eller en videogenomgång är värd mer än en dokumentuppsättning. Att se hur skrot separeras, om formarna förvaras på ställ med underhållsjournaler bifogade och om inspektionsområdet är skilt från produktionsgolvet säger en erfaren köpare mer om förmåga än ett certifikat.
Arbeta med en Ningbo-baserad stämplingsleverantör
Ningbo är en av de mer praktiska platserna i Kina att köpa stämplade metalldelar, till stor del på grund av logistik. Hamnen hanterar en mycket stor containertrafik och en fabrik inom cirka 25 km från hamnen kan flytta färdigt gods från produktionslinje till containergård på en enda dag. För exportprogram med snäva leveransfönster tar den närheten bort en kategori av förseningar som inlandsleverantörer inte kan undvika.
Ningbo Mingli Electric Technology Co., Ltd. är ett tillverkare och handelsföretag etablerat 2017, som arbetar med stämplade metalldelar, plåtdelar och tillverkade sammansättningar, med en angiven kapacitet på mer än 5 000 ton per år och ett team på över 50 personer. Företagets angivna processomfattning omfattar fem vägar som kartläggs på produktkategorierna: högprecisionsstansning för stansade metalldelar, plåtbearbetning för plåtkomponenter och invändig gängbearbetning, svetsning och plastbearbetning som stöder monteringsarbete. Utvecklingen är skräddarsydd – delar byggs efter kundens ritningar eller prover snarare än från en katalog – och företagets uttalade verksamhet är exportorienterad över Europa, Amerika, Sydostasien och Mellanöstern.
För köpare är den profilen mest användbar i tre situationer. För det första när en komponent har designats i en process och behöver optimeras för stämpling, eftersom den skräddarsydda utvecklingsvägen tillåter tidig designinblandning. För det andra, när en del kräver mer än en process – till exempel en stansad konsol med en gängad insats och en svetsad förstärkning – och konsolidering undviker toleransstapeln med att hantera tre leverantörer. För det tredje, när volymerna faller mellan laserskärningsområdet för små satser och sortimentet av dedikerade verktyg med mycket stora volymer, där en leverantör med flexibel presskapacitet och en blandning av formtyper kan vara mer ekonomisk än båda extremerna.
Den vanliga due diligencen gäller fortfarande, och inget av det bör hoppas över utifrån en företagsprofil. Fråga efter kvalitetsledningscertifikatet och dess omfattning, bekräfta vilka specifika certifieringar som innehas snarare än antagna, begär utrustningslistan mot din delstorlek och tonnage, och fråga direkt vilka operationer som utförs internt och vilka som är underleverantörer. Fråga också efter antagandet om skrothastigheten i offerten och omslipningsintervallet för tärningen som skulle fungera för dig. En leverantör som besvarar dessa fyra frågor tydligt är vanligtvis en leverantör som kontrollerar sin process.
Stämpling med hög precision belönar köpare som behandlar det som ett ingenjörsköp snarare än ett råvaruköp. Toleransen du får är den tolerans som verktyget byggdes för att hålla, och verktyget återspeglar ritningen du levererade, materialet du angav och volymen du åtog dig för. Att få dessa tre ingångar precis innan tärningen skärs är värt mer än någon prisförhandling som genomförs efteråt.
Den praktiska sekvensen är kort. Definiera kritiska egenskaper och låt resten vara referens. Välj en materialkvalitet och tjocklekstolerans som ger utrymme för processen. Kom överens om inspektionsmetod, förmågasmål och dokumentation före den första artikeln, inte efter den första reklamationen. Och bekräfta skriftligt vem som äger verktyget, hur länge det förväntas hålla och vad som händer när designen ändras. Gör det, och ±0,02 mm på ritningen slutar vara en risk och börjar vara en specifikation.

 Company Profile
Nybörjare
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Upphovsrätt © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
